Un artículo de Aitor Marcos-Madrazo1, José Antonio Abarca1, Axel Arruti2, Jose Calvo3, Lucía Gómez-Coma1, Esther Santos2, Jean Hendrik Cloete4, Monique Bernardes-Figueirêdo5, Jaime Guerrero5, Javier Real-Salas5, Beatriz Malagón3, Guillermo Díaz-Sainz1, Angel Irabien1
1Universidad de Cantabria, 2Apria Systems, S.L., 3Cementos Portland Valderrivas – Fábrica Mataporquera, 4SINTEF y 5Fundación Circe (Centro de Investigación de Recursos y Consumos Energéticos)
Siguiendo la línea de investigación del proyecto VALCO2-T, presentada previamente en otra publicación, la Universidad de Cantabria (UC) continúa su colaboración con industrias de la región con el objetivo de impulsar la descarbonización de sectores clave y reducir su huella de carbono. En esta ocasión, la empresa colaboradora es el Grupo Cementos Portland Valderrivas (GCPV), a través de su fábrica de Mataporquera, Cantabria. La industria cementera pertenece al grupo de los sectores de difícil abatimiento debido a su elevada demanda energética y a las emisiones inherentes al propio proceso productivo, procedentes de la descarbonización de la caliza para obtener cal, el principal componente empleado en la fabricación del cemento.
Dadas las características de la industria cementera, resulta muy complicado abordar la reducción de su huella de carbono únicamente mediante la desfosilización o la sustitución de los combustibles fósiles por otras fuentes de energía. Por tanto, los procesos de captura y utilización de carbono (CCU, por sus siglas en inglés) se presentan como una alternativa prometedora para limitar las emisiones de dióxido de carbono (CO2) en este sector, promoviendo un enfoque de economía circular al transformar el carbono capturado en productos de valor añadido.
La colaboración entre la UC y GCPV se articula a través del proyecto CAPTUS, un proyecto del programa Horizonte Europa en el que participan 18 socios de 8 países de la Unión Europea y que cuenta con una financiación cercana a los 10 millones de euros. El objetivo de este proyecto es desarrollar tres plantas piloto que demuestren la viabilidad industrial (TRL 7) de implementar procesos CCU en distintos sectores de difícil abatimiento. El tercero de estos demostradores es precisamente el que lidera la Universidad de Cantabria y consiste en un sistema integrado para captar, separar y convertir el CO2 emitido por la planta cementera en ácido fórmico.
La conversión se realiza por vía electroquímica mediante la tecnología de electrorreducción de CO2 (ERCO2), un proceso ampliamente investigado por el grupo de investigación Desarrollo de Procesos Químicos y Control de Contaminantes (DePRO) de la Universidad de Cantabria. Por otro lado, la captura del CO2 es responsabilidad del instituto de investigación SINTEF (Noruega), que ha desarrollado un reactor de adsorción por oscilación continua (CSAR, por sus siglas en inglés) capaz de tratar los gases de combustión procedentes del proceso de fabricación del cemento y obtener una corriente de CO2 de alta pureza.
Participa también Apria Systems S.L., empresa de innovación tecnológica encargada del diseño, el escalado y la instalación de la planta de ERCO2 en las instalaciones de GCPV, donde se ubicará el demostrador de reciclado de carbono. Por último, cabe destacar la participación del centro tecnológico CIRCE, que actúa como coordinador del proyecto.
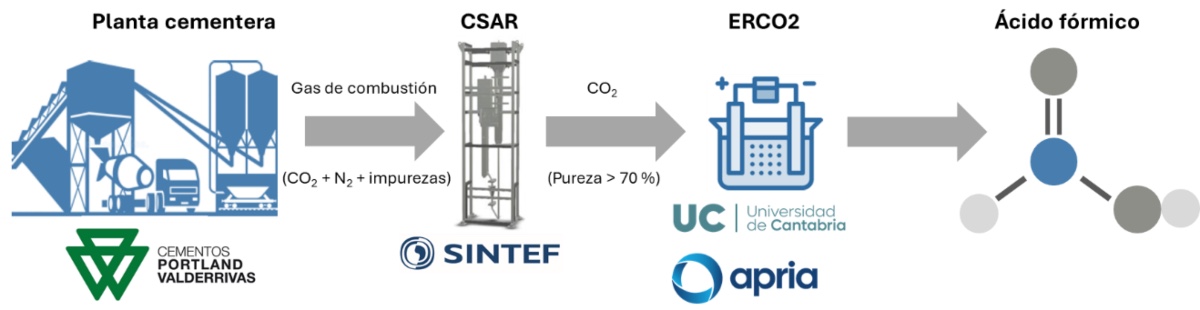
Figura 1. Representación gráfica del proceso de CCU que constituye el demostrador del proyecto CAPTUS.
Introducción
La industria cementera representa un caso paradigmático entre los sectores de difícil abatimiento. Por un lado, el proceso de fabricación del clínker, principal componente del cemento, requiere grandes cantidades de energía: energía eléctrica en las etapas de triturado y molienda, y energía térmica en las etapas de calcinación y clinkerización. Estas dos etapas transcurren en hornos a altas temperaturas, en torno a 900 ºC para la calcinación y los 1500 ºC para la clinkerización, lo que dificulta su electrificación y genera una fuerte dependencia de combustibles fósiles.
Por otro lado, las emisiones de CO2 asociadas al consumo energético representan únicamente el 40 % del total. Por tanto, incluso si estos equipos se sustituyesen por hornos eléctricos y se asegurase que la energía procede de fuentes renovables, seguiría siendo necesario actuar sobre el 60 % restante, correspondiente a las emisiones inherentes al propio proceso de fabricación. Estas emisiones proceden de la calcinación, es decir, de la reacción de descarbonización de la piedra caliza, mediante la cual el carbonato de calcio (CaCO3) se transforma en óxido de calcio o cal (CaO), que constituye el principal reactivo empleado en la obtención del clínker.
Como puede observarse en la siguiente reacción, la generación de CO₂ es intrínseca al proceso de fabricación del cemento:
CaCO3 → CaO + CO2
Por tanto, de las 450.000 t/año de CO2 que emite la fábrica de GCPV en Mataporquera, tan sólo 180.000 t podrían eliminarse si el 100 % de la energía consumida por la planta procediese de fuentes renovables. Para mitigar el resto de las emisiones, es necesario abordar el problema desde otra perspectiva. En este sentido, las tecnologías CCU tienen como objetivo aprovechar el CO2 generado como residuo y utilizarlo como materia prima para la fabricación de productos de interés.
El proyecto Captus: Demostración de una planta CCU para la industria cementera
Es en este contexto en el que se enmarca el proyecto CAPTUS, una apuesta de la Unión Europea por la captura y utilización de carbono. El proyecto, financiado por el programa Horizonte Europa con hasta 10 millones de euros, cuenta con la participación de 18 socios, desde universidades y centros académicos como la UC hasta grandes empresas como ArcelorMittal.
El objetivo de este proyecto es diseñar, construir y validar a nivel industrial tres plantas CCU para tres industrias de difícil abatimiento: la industria siderúrgica, representada por ArcelorMittal con su planta en Gante (Bélgica); la industria química con la planta de HyChem S. A. en Lisboa (Portugal); y la industria cementera con GCPV y sus instalaciones en Mataporquera (España). Cada uno de estos tres demostradores se fundamenta en tecnologías de captura y conversión de CO2 de diversa índole, pero todos tienen como objetivo transformar este residuo industrial en vectores energéticos renovables (REC, por sus siglas en inglés), es decir, sustancias capaces de almacenar energía en sus enlaces químicos para disponer de ella cuando sea necesario, como los triacilglicéridos (TAG), los biocombustibles o el ácido fórmico (HCOOH). En la Figura 2 se muestra una representación global del proyecto CAPTUS.
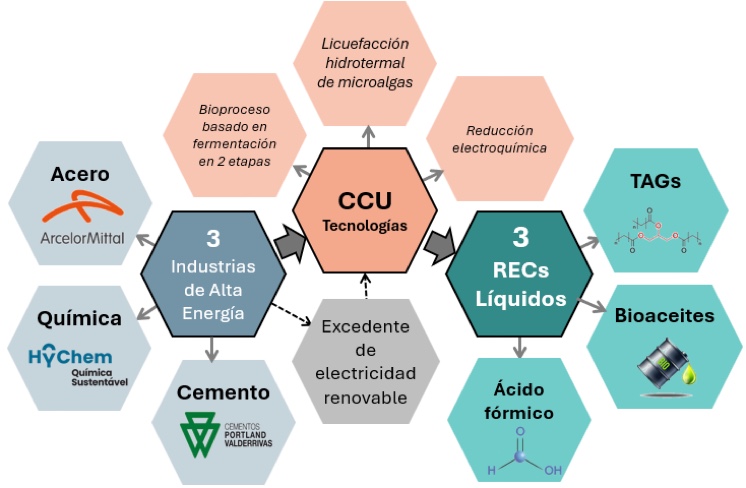
Figura 2. Representación global del proyecto CAPTUS.
En CAPTUS, el desarrollo de cada demostrador se lleva a cabo en paralelo en sendos paquetes de trabajo. Además, existen otros paquetes de trabajo dedicados a la recogida de datos, al modelado y simulación de los demostradores, a la elaboración de análisis de ciclo de vida (ACV) y análisis tecno económicos para estimar su viabilidad, a la comunicación y difusión de los resultados del proyecto y a la propia coordinación del mismo. De esta forma, el proyecto no se centra únicamente en los aspectos tecnológicos del desarrollo de cada proceso CCU, sino también en su escalabilidad, sus indicadores de sostenibilidad, su viabilidad económica, sus posibilidades de negocio, y en el alcance y la repercusión social de estas propuestas de mitigación de emisiones de CO2.
Retomando el caso de la industria cementera, el tercer demostrador del proyecto CAPTUS es el destinado a la reducción de la huella de carbono de la planta de GCPV. Como ya se ha mencionado, el proceso de fabricación de cemento genera grandes cantidades de CO2. Sin embargo, este residuo no se emite de forma aislada, sino que forma parte de la corriente de gas de combustión procedente de las etapas de calcinación y clinkerización. Este gas se compone principalmente de nitrógeno (N2), que procede del aire empleado en las reacciones de combustión.
La concentración de CO2 en esta corriente gaseosa alcanza valores del entorno al 15 % en volumen. Por tanto, la primera etapa del proceso CCU, la captura, no sólo debe captar el gas emitido por GCPV, sino que también tiene que separar el CO2 del N2 y del resto de componentes del gas de combustión, proporcionando una corriente de CO2 enriquecida, con al menos un 70 % en volumen. La captura se realiza en un CSAR, un reactor que se basa en la tecnología de separación por adsorción. Posteriormente, el CO2 capturado se suministra a la planta de conversión, que se basa en la ERCO2, un proceso electroquímico que transforma el CO2 en HCOOH.
SINTEF, un centro de investigación tecnológica con sede en Noruega, ha desarrollado la tecnología CSAR y ha demostrado su capacidad para capturar CO2 en una planta de valorización energética de residuos en Bergen (Noruega). La Figura 3 detalla su funcionamiento.
Los gases de combustión ingresan por la columna de la izquierda (el adsorbedor), que contiene el sorbente, un material polimérico con alta afinidad por el CO₂. El dióxido de carbono se adhiere (adsorbe) a este material a una temperatura relativamente baja mediante una reacción exotérmica (que libera calor), mientras que el nitrógeno y los demás compuestos continúan su curso hasta salir por la parte superior, generando una corriente prácticamente libre de CO₂. El sorbente cargado con el gas se traslada a la columna derecha (el desorbedor) mediante un sistema de válvulas y tolvas de cierre hermético. Allí se aplica vacío para separar el CO₂ del polímero en un proceso endotérmico a mayor temperatura, lo que produce un flujo concentrado de CO2.
El material sorbente vuelve a la primera columna a través de otra tolva para reiniciar el ciclo. Una bomba de calor aprovecha la energía térmica liberada en el adsorbedor, elevando su temperatura para suministrar el calor necesario durante la desorción. Aplicar vacío en el proceso de desorción reduce la temperatura requerida para liberar el gas, lo que optimiza notablemente el rendimiento de la bomba de calor. Dado que el sistema reutiliza su propia energía térmica interna en lugar de depender de fuentes de calor externas, la tecnología CSAR alcanza una eficiencia energética muy superior a la de otras alternativas. Además, al requerir únicamente electricidad como fuente de alimentación, su integración en instalaciones industriales existentes resulta mucho más sencilla y directa, evitando las complejas reformas o la instalación de nuevas calderas que exigen las tecnologías convencionales de captura.
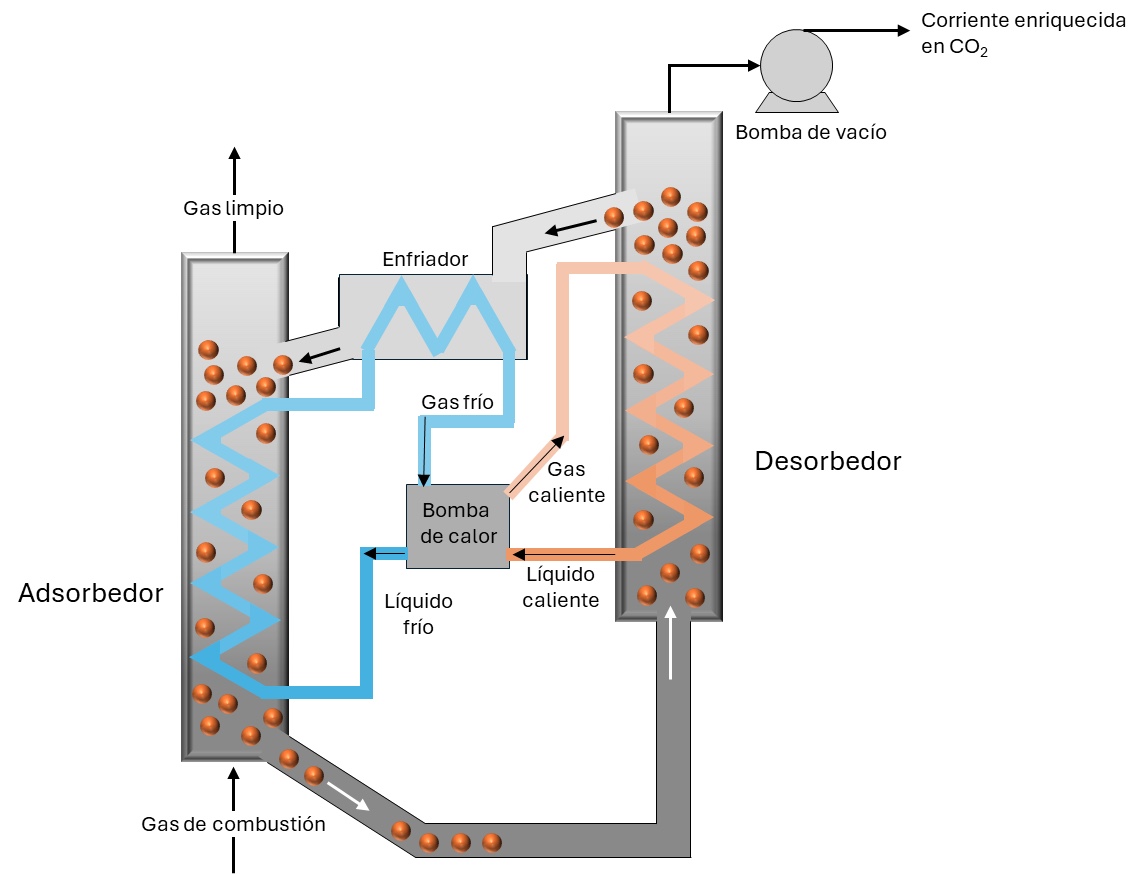
Figura 3. Representación esquemática del Sistema CSAR para la captura de CO2.
Por otro lado, la UC es la encargada de desarrollar la etapa de conversión de CO2. La tecnología de ERCO2 se presentó en el artículo anterior relativo al proyecto VALCO2-T. De forma breve, este proceso se realiza en un reactor electroquímico o electrolizador que consta de dos electrodos: el cátodo, donde transcurre la reducción del CO2 a HCOOH y el ánodo, donde se lleva a cabo la oxidación del agua como contrarreacción (Figura 4). El sistema se alimenta con el CO2 previamente capturado y con dos corrientes de agua: una para el compartimento del cátodo, y otra para el ánodo. Además, se debe suministrar una corriente eléctrica como fuente de energía.
Si bien SINTEF ya ha demostrado la viabilidad industrial de su tecnología, y por tanto su principal cometido en el proyecto CAPTUS es adaptarla a las características específicas de la corriente de gas de la planta cementera, el desarrollo de la ERCO2 por parte de la UC se limita exclusivamente al ámbito académico, mediante plantas de laboratorio. A esta escala, el proceso ha sido ampliamente estudiado y optimizado, pero dar el salto a una escala mayor supone una serie de retos tecnológicos que, se abordan en este proyecto, en colaboración con la empresa tecnológica Apria.
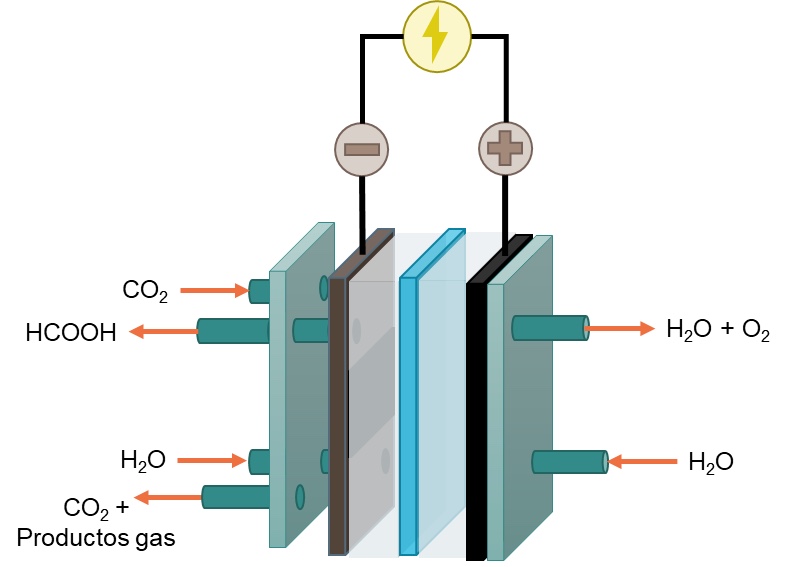
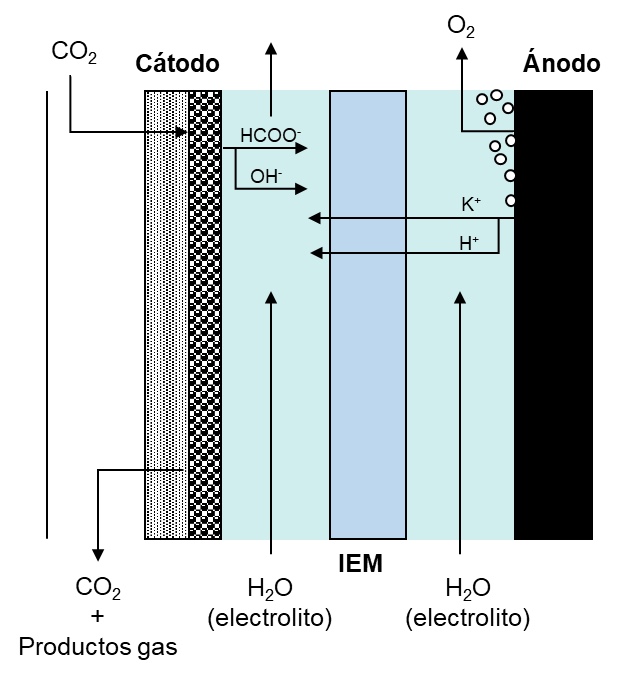
Figura 4. Representación esquemática del electrolizador para la ERCO2 (arriba) y de la estructura interna del mismo (abajo).
El reto del escalado de la Erco2: del laboratorio a la industria
Para entender mejor en qué consiste el escalado de la ERCO2 vamos a fijarnos en las reacciones que ocurren en el electrolizador. Las reacciones electroquímicas se caracterizan porque implican un intercambio de electrones entre distintas especies químicas. En una reducción, como la del CO2 a HCOOH, se consumen electrones (e-), mientras que en una oxidación, como la que tiene lugar en el ánodo, se generan electrones:
|
Reacción en el cátodo (reducción de CO2)
|
Reacción en el ánodo (oxidación del agua)
|
|

|

|
Como se puede observar, los electrones siguen una relación estequiométrica con el resto de especies involucradas en la reacción. Se requieren dos electrones (y dos protones (H+), procedentes del agua suministrada al compartimento catódico) para transformar una molécula de CO2 en una molécula de HCOOH. Por tanto, para aumentar la cantidad de CO2 que se desea convertir, es necesario aumentar el número de electrones que se suministra al sistema, es decir, la corriente eléctrica I (que se mide en amperios (A)).
Otro factor de escalado es el tamaño del electrodo. Como se ha explicado, el electrodo es el elemento del electrolizador en el que tienen lugar las reacciones electroquímicas. Se compone de un metal que actúa como catalizador de la reacción. Las reacciones electroquímicas transcurren en la superficie del catalizador. Por tanto, cuanta más superficie disponible tenga el electrodo, mayor será la capacidad de reducir CO2. La relación entre la intensidad de corriente y la superficie del electrodo (A, expresada en cm2) se conoce como densidad de corriente (j, expresada en A/cm2), y es uno de los parámetros más importantes del proceso de ERCO2.
Operar con una densidad de corriente elevada supone contar con una elevada relación entre la corriente suministrada al electrolizador y el área del electrodo, y por tanto implica maximizar la producción de HCOOH (o la conversión de CO2) minimizando el tamaño del electrolizador. Además, este parámetro está íntimamente relacionado con otras variables del proceso, como la selectividad de la reacción y el potencial o voltaje generado (E, medido en V), que a su vez incide en el consumo energético.
Por tanto, aumentar la escala de la ERCO2 consiste en fijar un valor objetivo de densidad de corriente para el proceso, diseñar y construir electrolizadores de mayor área de electrodo y suministrar una mayor intensidad de corriente, manteniendo el mismo valor de j, y procurando que se conserven los niveles de selectividad. Es también muy importante controlar que no se dispare el consumo energético.
Todo ello conlleva un reto tecnológico significativo. Por un lado, la fabricación de electrodos de mayor tamaño implica una mayor dificultad para garantizar la distribución homogénea del catalizador, especialmente si consideramos que, hasta el inicio del proyecto CAPTUS, la UC fabricaba sus electrodos de forma manual, depositando el catalizador sobre un soporte poroso con un aerógrafo o pistola de aire comprimido.
En ese sentido, una de las principales innovaciones del proyecto ha sido establecer un método automático de fabricación de electrodos, gracias a un equipo similar a una impresora 3D, que deposita una capa superficial del material deseado de forma controlada y precisa. Tras un profundo estudio de la influencia de los parámetros del equipo sobre la actividad catalítica de los electrodos fabricados, se establecieron las condiciones óptimas para generar cátodos de forma automática, reproducible y, sobre todo, fácil de escalar. Por otro lado, en la construcción del electrolizador se deben considerar aspectos clave como favorecer el flujo del CO2, del agua hacia el electrodo y la disipación del calor, puesto que, a mayores voltajes e intensidades, mayor es el sobrecalentamiento del sistema.
Estas consideraciones plantean muchas incertidumbres a la hora de escalar el proceso de ERCO2. Por ello, se establecieron tres tamaños distintos de la tecnología para que el proceso de escalado fuese progresivo, y los problemas encontrados en una de estas escalas se identificasen y solucionasen antes de pasar a la siguiente.
A continuación, se detallan las tres escalas planteadas para el sistema de ERCO2 en el proyecto CAPTUS.
Tabla 1. Lista de las tres escalas establecidas para la ERCO2 en el proyecto CAPTUS.
|
Escala
|
Caudal de CO2 (L/min)
|
Intensidad de corriente (A)
|
Tamaño de electrodo (cm2)
|
|
Prototipo 1
|
0,2
|
2
|
10
|
|
Prototipo 2
|
2
|
20
|
100
|
|
Demostrador
|
20
|
200
|
1000
|
El primer prototipo se corresponde con la planta experimental de laboratorio, que sirve para estudiar condiciones de operación, materiales para el cátodo y configuraciones del electrolizador. El segundo prototipo es la planta piloto de laboratorio. Supone un paso intermedio entre la planta experimental y el demostrador final, y su desarrollo ha permitido abordar las cuestiones planteadas anteriormente: operación a mayor intensidad, influencia en la selectividad y consumo energético, sobrecalentamiento del sistema… Por último, el demostrador constituye la etapa de conversión del proceso CCU para la planta cementera, con una capacidad para tratar 20 L/min de CO2.
En todas estas escalas, la densidad de corriente establecida es de 0,2 A/cm2. Mantener este parámetro permite comparar los resultados en función de la selectividad de la reacción y el consumo energético por unidad de producto obtenido.
Principales resultados obtenidos
Por el momento, la UC dispone de resultados para las dos primeras escalas del proceso de ERCO2. Los principales indicadores del comportamiento del sistema son la concentración de HCOOH obtenida, la selectividad expresada mediante la eficiencia de Faraday FE, que indica el porcentaje de corriente eléctrica destinado a la reacción deseada, y el consumo energético por mol de producto obtenido (kWh/kmol). Adicionalmente, el prototipo 2 ha sido sometido a ensayos de estabilidad, para estudiar su desempeño en periodos largos de operación. La siguiente tabla recoge los principales resultados obtenidos.
Tabla 2. Principales resultados de las dos escalas estudiadas para la ERCO2.
|
Escala
|
Concentración de HCOOH (g/L)
|
Eficiencia de Faraday (%)
|
Consumo energético (kWh/kmol)
|
|
Prototipo 1
|
3,95
|
80
|
277
|
|
Prototipo 2
|
150
|
90
|
500
|
Como se puede observar, los resultados muestran el buen funcionamiento de la tecnología al aumentar la escala. No solo se mejora la concentración de producto, lo cual entra dentro de lo esperado, puesto que la producción aumenta con la intensidad de corriente, sino que también se observa un incremento en la eficiencia de Faraday, es decir, en la selectividad de la reacción. Por otro lado, el aumento de la corriente suministrada al sistema repercute en el consumo energético, si bien el potencial generado en el prototipo 2 alcanza valores de entre 7 y 8 V, lo cual no supone un aumento desmedido en comparación con el prototipo 1, cuyo voltaje oscila entre 3 y 4 V, lo que se traduce en un aumento de menos del 50 % en el consumo energético.
Además, cabe destacar que el ensayo de estabilidad del prototipo 2 proporcionó resultados prometedores. Aunque el sistema no está preparado para operar en continuo, el experimento se llevó a cabo en periodos de 5 h, llegando hasta las 60 h (12 días) de operación sin observar una disminución en la concentración de producto ni en la eficiencia de Faraday.
Por último, hay que señalar que el sobrecalentamiento del sistema se pudo controlar gracias al efecto refrigerante de la corriente de agua que se suministra como reactivo. Sin embargo, para la escala final, la experiencia con el prototipo 2 permite identificar este punto como uno de los aspectos críticos del escalado, y se debe prestar especial atención a la disipación de calor a la hora de diseñar el electrolizador del demostrador.
Como conclusión, los resultados obtenidos hasta la fecha en el proyecto CAPTUS son prometedores de cara a la implantación de tecnologías CCU y, en particular, de la ERCO₂ como alternativa para la mitigación de las emisiones de CO₂ en la industria cementera.
Agradecimientos

Este proyecto ha recibido financiación del programa de investigación e innovación Horizonte Europa de la Unión Europea en virtud del acuerdo de subvención n.º 101118265.